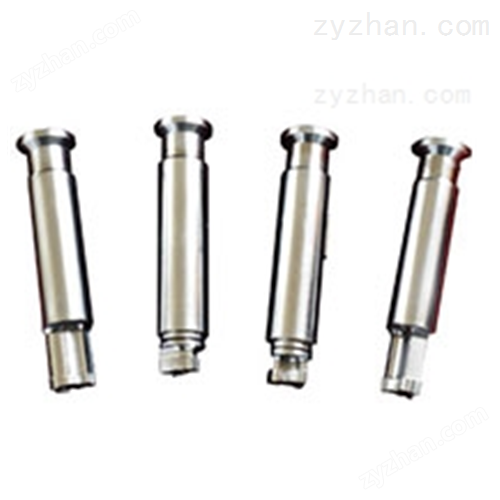
在制药、保健品与食品压片生产过程中,片剂崩裂、掉边是十分常见的质量问题。不少生产人员习惯优先从物料配方、压力参数上找原因,却往往忽略了低速压片机模具这个核心部件带来的影响。实际上,冲模作为直接接触物料、承受全部压制力的精密部件,哪怕是细微的磨损、安装偏差或维护不当,都可能直接导致片剂外观缺陷,甚至引发整批产品不合格。想要解决这类问题,必须建立一套从模具状态到安装、维护的全维度排查逻辑。
很多时候,片剂出现边缘缺损、径向裂纹,并非物料弹性复原率高导致,而是模具本身的状态已经偏离了正常精度要求。
冲头表面的磨损与崩口是常见的诱因。低速压片机长期运行后,冲头的工作面、边缘圆角会在持续的高压摩擦下出现磨损,原本光滑的圆弧边缘变得锋利粗糙,压制成型后片剂脱模时,粗糙的表面会直接拉扯片剂边缘,直接造成掉边缺损。如果冲头头部出现细微崩口,压制出的片剂对应位置还会形成应力集中点,出片后很快就会从这个位置开裂崩解。
模圈的内壁磨损与形变同样会引发问题。模圈在长期反复的物料填充、高压挤压过程中,内壁会被颗粒物料慢慢磨出细微的纵向划痕,这些划痕会增大片剂与模圈内壁的摩擦力,下冲顶出片剂时,不均匀的阻力会直接把片剂边缘挤裂。如果模圈使用时间过长出现轻微的喇叭口形变,片剂在底部受压位置直径偏大,顶部位置直径偏小,脱模过程中就会受到不均匀的径向挤压,出片后立刻出现周向裂纹。
除此之外,冲模的同轴度偏差也会被很多人忽略。当上冲与模圈的中心轴线出现偏移,压制时压力无法均匀分布在片剂整个端面,局部位置压力过载,其他位置压力不足,片剂内部会形成不均匀的内应力,出片后弹性复原时就会从应力集中的位置崩裂开。
模具安装与调试不当引发的隐性问题
很多新更换的低速压片机模具也会出现片剂崩裂掉边,问题往往出在安装调试环节的细节疏漏上。
安装时冲头与模圈的同轴度没有校准到位,上冲下压过程中会轻微蹭到模圈内壁,不仅会划伤模圈内壁,还会让片剂局部受力不均,直接引发边缘崩裂。不少操作人员安装中模时没有确认顶面与转台表面齐平,中模高出转台的位置会让片剂侧面被额外挤压,低于转台又会让片剂边缘出现毛边,后续运输过程中很容易掉边缺损。
安装过程中没有清理干净模具槽内的残留药粉,会导致模具放置后底面倾斜,压制过程中冲头受力偏斜,间接造成片剂压力分布不均。还有不少人在紧固冲头固定螺母时用力不均,运行一段时间后冲头出现轻微松动,下压深度出现波动,部分片剂受压不足出现松片掉边,部分片剂压力过载出现径向裂片。
模具安装必须遵循规范流程:安装前清理模具槽的所有残留杂物,松开中模固定螺栓后放入模圈,确认中模顶面与转面齐平后再锁紧螺栓;手动盘车确认上冲、下冲在模圈内运动全程无卡顿、无刮蹭,再进行试生产,从根源上避免安装偏差带来的质量问题。
模具维护不到位加速缺陷产生
不规范的日常维护,会大幅加速模具损耗,让片剂崩裂掉边的问题反复出现。
每班生产结束后没有及时清洁模具,物料残渣卡在冲头与模圈的配合缝隙里,干结后会划伤冲头表面和模圈内壁,后续压片时就会持续产生掉边、麻点问题。不少清洁人员为了省事使用金属刷、硬刮刀清理残留,直接在冲头工作面划出划痕,后续压片时物料会卡在划痕里,脱模时直接拉扯片剂边缘造成缺损。清洁完成后没有干燥就直接存放,金属表面很容易生成细微锈斑,带有锈斑的冲头压出的片剂,不仅表面有凹坑,边缘位置也会因锈斑的拉扯出现不规则缺损。
模具存放环节的疏漏同样会引发问题:新旧冲模混放、随意堆叠挤压,会让精密的冲头头部被磕碰出凹痕,再次上机使用时,压出的片剂就会对应出现崩裂掉边。很多企业没有建立模具使用台账,冲模超期服役,表面光洁度、配合精度已经严重下降还在继续使用,片剂缺陷率会持续居高不下。
想要解决片剂崩裂掉边问题,不能只从物料和参数上调整,必须把低速压片机模具的全生命周期管理纳入生产规范。做好日常检查、规范安装调试、落实精细化维护,既能大幅降低冲模的损耗速度,延长模具使用寿命,也能从根源上减少片剂外观缺陷,稳定产品质量,为连续化生产降本增效。